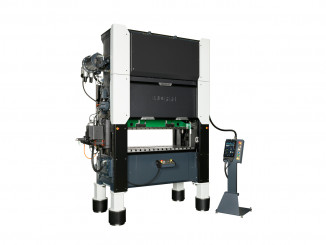
Zwölf Servoachsen pro Stanzautomat werden jetzt möglich: Mit der Maschinensteuerung B3 verdoppelt Bruderer die maximale Zahl der bisher sechs an Stanzautomaten einsetzbaren BSA-Servoachsen. Die integrierten Achsen übernehmen Aufgaben im Stanzprozess und Werkzeug und können unter anderem Bandtransport, Bearbeitungsmodule und Stellachsen steuern.
Damit lassen sich höhere Produktionsgeschwindigkeiten sowie zusätzliche konstruktive Funktionen realisieren, wie der Schweizer Maschinenbauer berichtet. Neben höheren Hubzahlen in der Fertigung erweitert die Technik die konstruktiven Möglichkeiten im Werkzeugbau. Funktionen, für die bislang mechanische Achsantriebe erforderlich waren, können dabei servoelektrisch ausgeführt werden. Die patentierte BSA-Technik ist seit 2019 auf dem Markt.
Verschiedene Aufgaben in einer Steuerung
Die Servoachsen unterstützen unterschiedliche Aufgaben innerhalb des Stanzprozesses. Maschine, Vorschub und Achsen sind in eine zentrale Steuerung mit einheitlicher Bedienoberfläche eingebunden. Überwachungsfunktionen für Drehmoment, Position, Gleichlauf und Freischaltung lassen sich miteinander kombinieren und dienen der Überwachung des Prozessablaufs und dienen der Prozesssicherheit.
Durch den Einsatz der Servoachsen lassen sich Bandgeschwindigkeit und Hubzahl erhöhen. Nach Angaben des Herstellers sind beispielsweise Steigerungen von 450 auf 1.000 Hübe pro Minute möglich. Daraus ergeben sich höhere Durchlaufraten, die ihrerseits die Stückkosten reduzieren.
Im Werkzeugbau lassen sich mit den Servoachsen zusätzliche Funktionen umsetzen. Werden mechanische Achsantriebe durch Servoantriebe ersetzt , verringern sich Kosten, Verschleiß und Wartungsaufwand.
Die Antriebs- und Steuerungselektronik befindet sich im Steuerungsschrank des Stanzautomaten, sodass kein zusätzlicher externer Schaltschrank erforderlich ist. Die Motoren sind für den Dauereinsatz ausgelegt und decken einen Drehmomentbereich von 1 bis 125 Nm ab. Optional stehen Ausführungen mit Planetengetriebe sowie wassergekühlte High-Torque-Varianten zur Verfügung.
Drei Funktionsklassen für unterschiedliche Anwendungen
Die BSA-Baureihe ist in drei Funktionsklassen gegliedert. Class-1-Module sind drehzahlgeregelte Bearbeitungsmodule. Sie steuern beispielsweise werkzeugintegrierte Hartmetallfräser, Gewindeschneider oder Bohrer unabhängig vom Maschinentakt.
Class-2-Module dienen der Positionierung von Stellachsen von Punkt zu Punkt. Einsatzmöglichkeiten sind unter anderem das automatisierte Bandeinfädeln und die automatische Korrektur von Bandführungen. Dadurch verkürzen sich die Einrichtzeiten.
Class-3-Module decken einen großen Teil der BSA-Anwendungen ab. Die Servoachsen steuern hier beispielsweise den Bandtransport – eigenständig oder in Kombination mit BSV-Servovorschüben. Weitere Anwendungen sind Zuführ- und Abstapeleinheiten, Montage- und Querschieber, Auswerfer sowie Schleppfinger.
Bandstraffung für hohe Vorschubgeschwindigkeiten
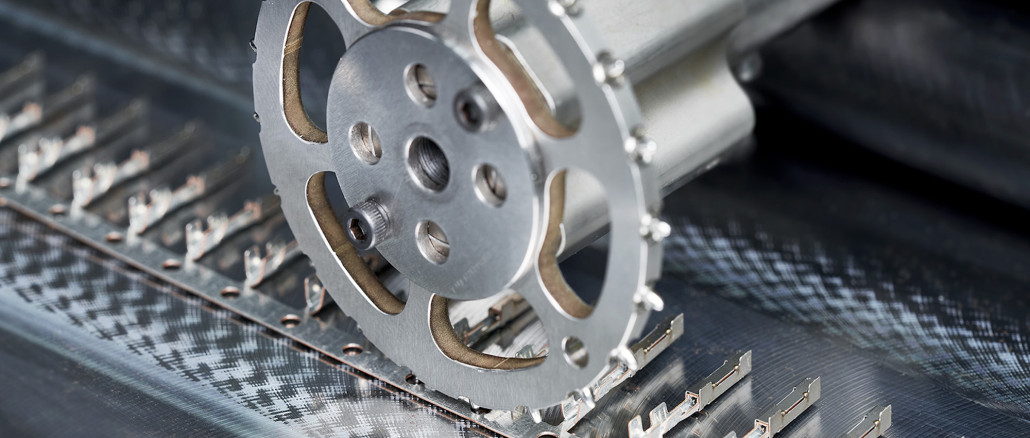
Eine weitere Anwendung der BSA-Technik ist die werkzeugintegrierte Bandstraffung, beispielsweise mithilfe eines Stachelrads. Alternativ ist ein externes System verfügbar, das am Stanzautomaten angebracht und nachgerüstet werden kann. Beide Varianten lassen sich zusätzlich mit BSV-Servovorschüben kombinieren.
Durch den zusätzlichen ziehenden Transport wird das Band während des Stanzprozesses straff geführt. Bruderer empfiehlt den Einsatz insbesondere bei langen Werkzeugen, hohen Hub- und Vorschubgeschwindigkeiten sowie bei Materialien mit Dicken zwischen 0,05 und 0,1 mm.
Beim Bandtransport stimmt die patentierte Steuerung die Servoachsen fortlaufend auf die Winkelposition des Kurbeltriebs ab. Dies erfolgt auch bei variierenden Hubzahlen und wechselnden Vorschüben. Dadurch können die Bewegungsabläufe an die jeweils erforderliche Stanzgeschwindigkeit angepasst und synchronisiert werden. Die Abstimmung wird für jedes Werkzeug einmal vorgenommen. Anschließend arbeitet die hinterlegte Einstellung selbstständig im laufenden Prozess.
Web:
www.bruderer.com