Kürzere Taktzeiten, präzise Bewegungsabläufe und auf den Prozess abgestimmte Komponenten prägen viele automatisierte Fertigungsverfahren. Bosch Rexroth setzt dabei sowohl bei der Steuerung von Widerstandsschweißprozessen als auch bei mechanischen Antriebselementen an.
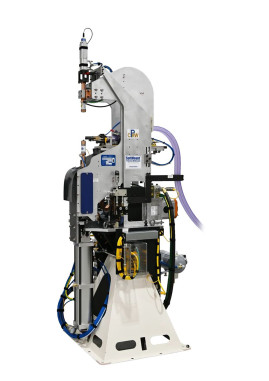
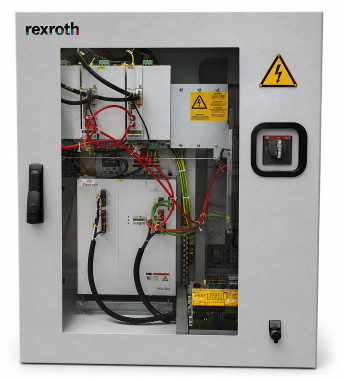
Beispiele sind eine gemeinsam mit Centerline entwickelte Technik zum Buckelschweißen sowie modifizierte Kugel- und Planetengewindetriebe für verschiedene Industrieanwendungen. Beim automatisierten Buckelschweißen kombiniert Bosch Rexroth die Schweißsteuerung PRC7000 mit einer servogetriebenen Softmount-Schweißzange von Centerline. Nach Angaben der Unternehmen kann diese Anordnung die Taktzeit um bis zu 60 % verkürzen.
© Bosch Rexroth
Rasch und gleichzeitig positionieren
Dazu wird die servoangetriebene Elektrode schnell positioniert. Gleichzeitig lassen sich Fügeelemente bereits während der Bauteil- beziehungsweise Roboterbewegung zuführen. Einzelne Prozessschritte laufen somit parallel statt nacheinander ab.
Die kürzeren Prozesszeiten wirken sich nach Herstellerangaben auch auf den Energie- und Kühlbedarf aus. Zudem wird die Elektrode thermisch weniger belastet, was ihre Standzeit verlängert.
Für die reine Schweißzeit nennt Centerline ein Beispiel, bei dem diese von 100 auf 10 ms reduziert wurde. Grundlage sind die integrierte Servofunktion der Schweißsteuerung und die konstruktive Auslegung der Schweißzange.
Die Schweißsteuerung PRC7000 kombiniert konfigurierbare Hardware, adaptive Regler und eine offene Systemarchitektur. Damit ist die Steuerung für unterschiedliche Widerstandsschweißverfahren und Grundmaterialien ausgelegt. Eine integrierte Servologik bindet den Antrieb der Schweißzange in die Steuerung ein.
Bedienung und Inbetriebnahme erfolgen über die webbasierte Oberfläche PRI-web. Für Parametrierung und Prozessüberwachung steht zusätzlich die Engineeringsoftware PRI7000 zur Verfügung.
Schweißdaten für weitere Anwendungen verfügbar
Ein IoT-Connector überträgt Prozess- und Qualitätsdaten über OPC UA oder MQTT an MES- und Cloudsysteme. Die beim Schweißen erfassten Daten können damit für die Prozessüberwachung, Qualitätssicherung und Dokumentation weiterverarbeitet werden.
Die Softmount-Schweißzange richtet sich an einem Stanzloch aus, bevor das Befestigungselement durch Buckelschweißen gefügt wird. Die schwimmende Lagerung gleicht dabei Toleranzen bei Bauteilabmessungen, Bohrungspositionen oder Werkzeugen aus.
Beim Mutternschweißen übernimmt die QFP-Einheit (Quick Fastener Placement) die Zuführung. Schweißmuttern können bereits während der Roboterbewegung oder in Leerlaufzeiten zugeführt werden. Dadurch verkürzt sich der Anteil der Zuführung an der gesamten Zykluszeit.
Die schwimmende Lagerung reduziert außerdem Seitenkräfte auf die Schweißstifte. Dies kann deren mechanische Belastung sowie den Aufwand für die Roboterprogrammierung verringern.
© Bosch Rexroth
Gewindetriebe nach Einsatzbedingungen modifiziert
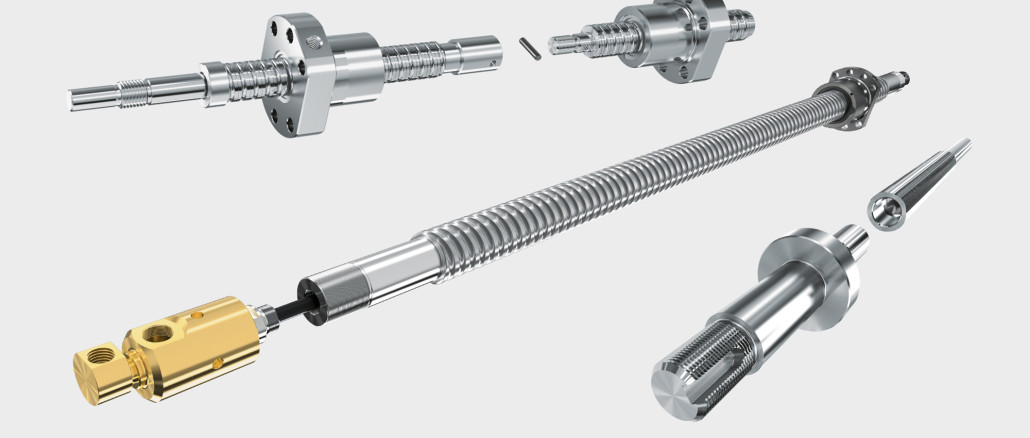
Vergleichbare Anforderungen an die anwendungsspezifische Auslegung bestehen bei Kugel- und Planetengewindetrieben. Abhängig von Maschine und Einsatzgebiet können beispielsweise hohe Dynamik, geringer Bauraum, Sicherheitsfunktionen, Korrosionsschutz, Temperaturmanagement oder Vakuumtauglichkeit erforderlich sein.
Bosch Rexroth modifiziert dafür Komponenten aus dem Standardprogramm werkseitig. Zum Spektrum gehören Beschichtungen, Sonderlängen und kundenspezifische Bearbeitungen sowie kombinierte Spindeln, Spezialmuttern und vormontierte Baugruppen.
Die Verwendung standardisierter Grundkomponenten soll den konstruktiven Aufwand für Sonderausführungen begrenzen. CAD-Daten und technische Dokumentationen stehen für die Einbindung in die jeweilige Maschinenkonstruktion zur Verfügung.
Für Servopressen zur Blechumformung sind zudem Gewindetriebe mit vormontiertem Endlager verfügbar. Die Vormontage reduziert Arbeitsschritte bei Konstruktion und Maschinenmontage.
In der Robotik bestimmen insbesondere Bauraum, Dynamik und mechanische Integration die Ausführung des Gewindetriebs. Bei Roboter-Schweißzangen kommen beispielsweise Sondermuttern mit Außenverzahnung zum Einsatz. Über ein Ritzel wird die Mutter angetrieben, sodass sich der Gewindetrieb an die jeweilige Einbausituation anpassen lässt.
Für die Auswahl und Dimensionierung der Grundkomponenten steht der Lineartechnik Selector zur Verfügung. Die damit ausgelegten Standardkomponenten können anschließend entsprechend den konstruktiven und funktionalen Anforderungen der jeweiligen Anwendung modifiziert werden.
Zudem erweitert Bosch Rexroth seine Performance Line für Kugelgewindetriebe. Die neue Flansch-Einzelmutter FEH-E-B hat ein verändertes Kugelumlaufsystem. Im Vergleich zum Vorgängermodell steigt die dynamische Tragzahl um bis zu 14 %, die rechnerische Lebensdauer nach Herstellerangaben um bis zu 50 %.
Kennzeichnend ist eine geteilte Kugelkette mit einer reduzierten Anzahl an Umläufen. Diese Konstruktion verändert das Ablaufverhalten der Kugeln innerhalb der Mutter. Der gleichmäßigere Lauf soll sich insbesondere bei dynamischen Bewegungen auf die Prozessqualität und die Lebensdauer des Kugelgewindetriebs auswirken.
Die Flansch-Einzelmutter mit Flanschform B ist in acht Baugrößen erhältlich. Die Nenndurchmesser reichen von 32 bis 63 mm, die Steigungen von 5 bis 20 mm. Die Anschlussmaße sind an DIN 69051-5 angelehnt.
Für die Kugelgewindetriebe stehen unterschiedliche Vorspann- und Toleranzklassen bis T3 zur Verfügung. Zum Dichtungskonzept gehört außerdem eine Vorsatzschmierung.
Neben der FEH-E-B umfasst die Performance Line zwei weitere Muttertypen. Die Baureihe FAR ist für angetriebene Muttern ausgelegt. Die doppelgängigen Muttern der Baureihe FED werden mit mehrgängigen Spindeln kombiniert. Insgesamt stehen innerhalb der Baureihe 50 Spindelgrößen zur Verfügung. Neben den standardisierten Ausführungen fertigt Bosch Rexroth auf Anfrage auch anwendungsspezifisch modifizierte Kugelgewindetriebe.
Web:
www.boschrexroth.com