
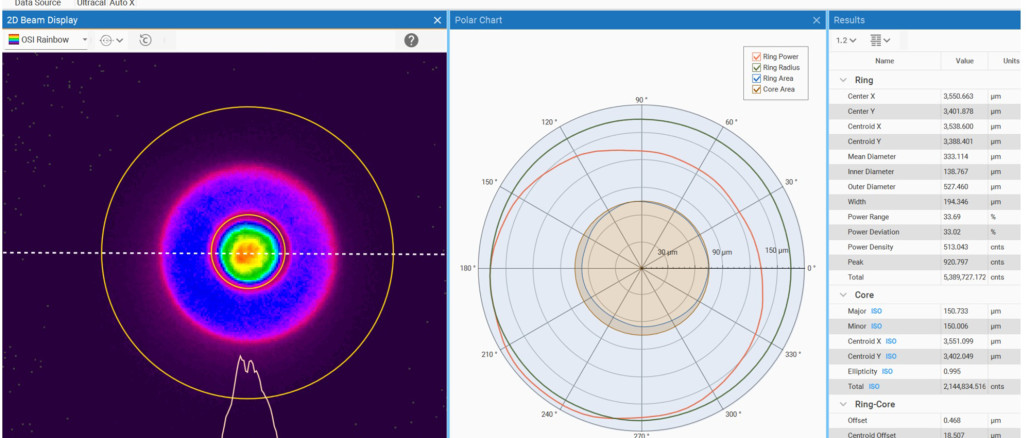
Laserbearbeitungssysteme werden leistungsfähiger und zugleich komplexer. Strahlformungsoptiken ermöglichen unter anderem Ring-Core-Profile für Schweißprozesse und die additive Fertigung. Für reproduzierbare Bearbeitungsergebnisse müssen dabei Energieverteilung und Strahlparameter anwendungsspezifisch erfasst werden.
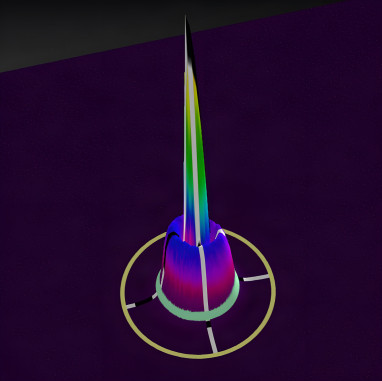
Bei einem Laserstrahl mit Ring-Core-Profil verteilt sich die Laserleistung auf einen zentralen Kernstrahl (Core) und einen konzentrisch angeordneten Ringstrahl. In der Metallbearbeitung lässt sich ein derart geformter Strahl beispielsweise beim Laserschweißen einsetzen. Der ringförmige Strahl mit geringerer Laserleistungsdichte bereitet dabei das Material auf den Schweißprozess vor. Das eigentliche Fügen übernimmt der Kernstrahl mit deutlich höherer Laserleistungsdichte.
Besser schweißen mit Laserring und -kern
Die Kombination von Ring und Kern soll Spritzer reduzieren, den Prozess stabilisieren und eine gleichmäßigere Schweißnaht erzeugen. Auch in der additiven Fertigung kommen Ring-Core-Strahlformungssysteme zum Einsatz. Veränderbare Strahlprofile ermöglichen beispielsweise beim pulverbettbasierten Laserschmelzen eine Anpassung des Energieeintrags an den Bauprozess und können stabile Verbindungen erzielen.
Lasersysteme mit Ring/Core-Profilen zu analysieren, ist gleichzusetzen mit der parallelen Messung von zwei Laserstrahlen. Ein Leistungsmessgerät allein kann Ring und Kern nicht getrennt voneinander erfassen. Dafür ist eine Analyse des Strahlprofils erforderlich. Sie ermöglicht es, zwei wesentliche Kenngrößen zu bestimmen: die Leistungsdichte auf der Arbeitsebene und die Leistungsverteilung.
Die Leistungsdichte ergibt sich aus der Leistung des Strahls geteilt durch seine Fläche im Fokus. Ist der Strahldurchmesser im Ring größer als im Kern, ist die Leistungsdichte im Ring bei gleicher nomineller Laserleistung geringer.
Erst ein Strahlprofil des Lasers liefert die Abgrenzung der jeweiligen Fläche von Ring und Kern und ermöglicht es, entscheidende Kenngrößen zu ermitteln. Durchmesser und Umfang beider Bereiche bilden die Grundlage für die Berechnung der jeweiligen Flächen. Zusammen mit der dort eingebrachten Laserleistung lässt sich die Leistungsdichte auf der Bearbeitungsebene bestimmen.
Viele Parameter definieren den Laserstrahl
Für eine weitergehende Bewertung des geformten Strahls sind zusätzliche Parameter relevant. Der Ring-Kern-Offset gibt an, ob die Mittelpunkte des Kernstrahls und des Rings verschoben sind. Dieser Parameter dient als Indikator dafür, dass der Laser dejustiert ist. Das Ring-Kern-Leistungsverhältnis (Power Ratio) setzt die Leistungen der beiden Bereiche ins Verhältnis. Da klassische Leistungsmessgeräte Ring und Kern nicht separat erfassen, lässt sich diese Kennzahl darüber nicht erfassen. Die Ringuniformität ergibt sich aus der Leistungsverteilung. Wird diese durch eine Software auch visualisiert, ermöglicht das die schnelle Beurteilung der Strahlqualität.
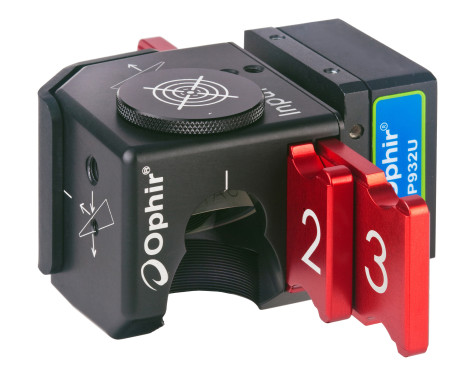
Je präziser die Anwendung, desto wichtiger ist es, den Abstand zwischen Ring und Core zu kennen, der auch als Gap-Size bezeichnet wird. MKS hat eine kommerzielle Messsoftware zur normnahen Charakterisierung von Ring-Core-Strahlen entwickelt. Die Software Ophir Ring/Core Beamgage lässt sich mit verschiedenen Kamerasystemen zur Strahlprofilanalyse kombinieren.
Strahlcharakterisierung für die Prozesskontrolle
In Verbindung mit einem Strahlteiler können entsprechende Systeme auch zur Strahldiagnose bei Laserleistungen von mehreren Kilowatt eingesetzt werden. Solche Leistungsbereiche sind insbesondere für Anwendungen in der Metallbearbeitung relevant, beispielsweise um mit hohen Geschwindigkeiten zu schneiden oder zuverlässig zu fügen.
Systeme zur Strahlprofilanalysekommen unter anderem in industriellen Hochleistungsanwendungen zum Einsatz, bei denen eine genaue Charakterisierung des Laserstrahls in den Produktionsablauf integriert werden soll. Die Messungen in Echtzeit durchführen zu können, ist gerade in industrielle Umgebungen wichtig. Mit der zunehmenden Nutzung von Ring-Core-Strahlprofilen beim Schweißen und in der laserbasierten additiven Fertigung rückt neben der Strahlerzeugung die Strahlcharakterisierung in den Fokus. Entsprechende Messsysteme unterstützen Laserhersteller, Systemintegratoren und Anwender dabei, neue Prozesse schneller zu qualifizieren, Anlagen effizienter zu validieren und eine hohe Prozesssicherheit im laufenden Produktionsbetrieb zu gewährleisten. Dies ist insbesondere dort entscheidend, wo eine konsistente Fertigungsqualität beispielsweise in Hinblick auf reproduzierbare Schweißergebnisse gefordert ist.
EuroBLECH:
Halle 11, Stand B181 (Stand MKS)
Web:
www.ophiropt.com